2026-10-22
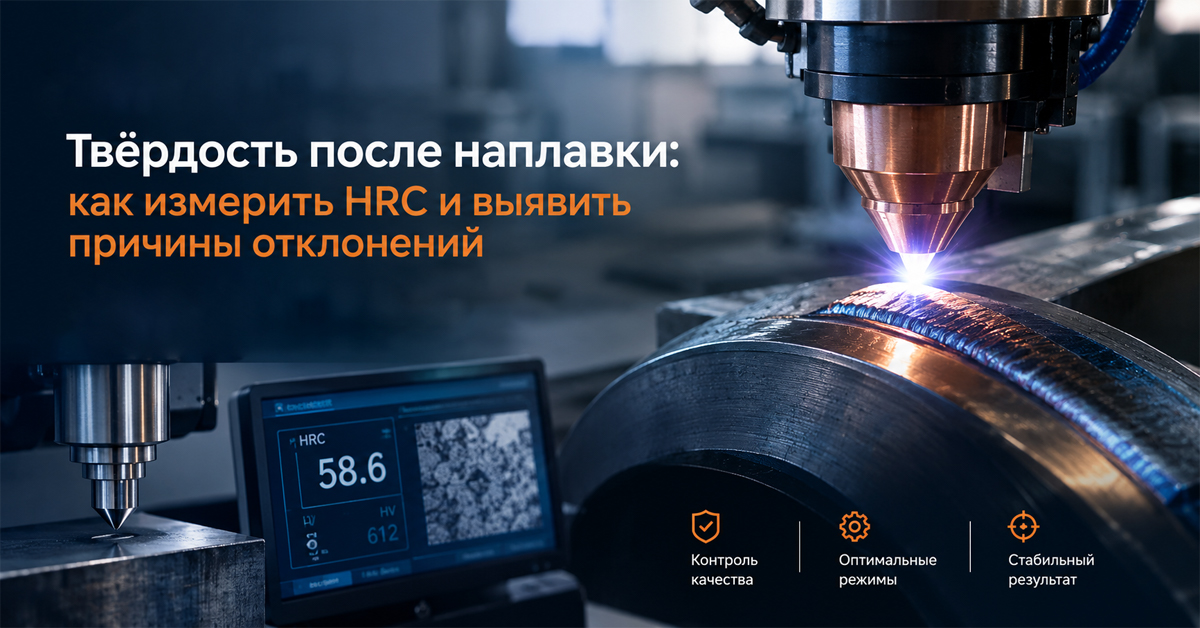
Твёрдость после наплавки — важный показатель качества восстановленного металлического слоя. Она влияет на износостойкость поверхности, однако сама по себе не гарантирует надёжность детали. Для получения стабильного результата необходимо учитывать состав наплавочного порошка, степень разбавления наплавленного слоя основным металлом, величину тепловложения и условия охлаждения.
Почему твёрдость наплавленного слоя может оказаться ниже требуемого значения? Как определить причину отклонения и правильно оценить свойства покрытия? Рассмотрим основные факторы, методы измерения твёрдости по шкалам HRC и HV, а также практический порядок контроля качества наплавки.
Твёрдость после плазменной или лазерной наплавки определяется совокупностью факторов. Изменение одного технологического параметра не всегда приводит к ожидаемому результату, поэтому необходимо оценивать весь процесс.
Химический состав сплава, его структура и содержание твёрдых фаз определяют потенциальные свойства покрытия. Никелевые, железные и кобальтовые сплавы отличаются по характеристикам, поэтому выбор материала должен соответствовать условиям эксплуатации детали.
При подборе порошка необходимо учитывать не только целевую твёрдость HRC, но и характер износа, рабочую температуру, нагрузку и совместимость с основным металлом. Подробнее – в статье «Материалы для плазменной наплавки: как выбрать подходящий сплав».
Материалы для плазменной наплавки: как выбрать подходящий сплав
Тепловложение влияет на плавление порошка, глубину проплавления и формирование наплавленного слоя. При чрезмерном тепловложении может увеличиваться доля основного металла в покрытии. В результате изменяется химический состав наплавленного материала и, в зависимости от сплава, может снижаться его твёрдость.
Недостаточное тепловложение также представляет риск: возможно неполное сплавление с основой и образование дефектов. Поэтому режим необходимо подбирать с учётом материала, геометрии детали и характеристик оборудования, а не только по требуемому значению HRC.
Скорость перемещения горелки определяет продолжительность нагрева участка поверхности. Скорость подачи порошка влияет на количество материала, поступающего в зону наплавки. Если параметры не согласованы, толщина покрытия и степень разбавления могут изменяться по длине валика.
Для повышения повторяемости результата необходимо проверять фактический расход порошка, стабильность транспортировки материала и соответствие установленных параметров реальным условиям процесса.
Температура основного металла и условия охлаждения влияют на микроструктуру, остаточные напряжения и механические свойства покрытия. Для разных сплавов могут требоваться предварительный подогрев, ограничение межслойной температуры или последующая термообработка. Эти условия определяются с учётом марки основного металла и требований к готовой детали.
Принудительное охлаждение не следует рассматривать как универсальный способ увеличения твёрдости: слишком интенсивное охлаждение может повысить риск возникновения остаточных напряжений и трещин.
Если измеренная твёрдость не соответствует техническим требованиям, необходимо определить причину отклонения до изменения настроек оборудования.
| Наблюдаемый результат | Возможные причины | Что проверить |
| Твёрдость ниже нормы по всей поверхности | Неподходящий сплав, чрезмерное разбавление основы или некорректный термический цикл | Марку порошка, параметры наплавки, разбавление и термообработку |
| Значения отличаются по ширине валика | Неравномерный нагрев, положение горелки или нестабильная подача | Геометрию валика, положение горелки и фактический расход порошка |
| Твёрдость различается между слоями | Накопление тепла или разные межслойные условия | Температуру детали, последовательность проходов и охлаждение |
| Результаты измерений нестабильны | Неоднородность слоя или ошибки методики | Подготовку образца, толщину покрытия, нагрузку и прибор |
| Высокая твёрдость сопровождается трещинами | Остаточные напряжения или несовместимость материалов | Сплав, материал основы, подогрев и термообработку |
Эти признаки помогают определить направление диагностики, но не заменяют проверку материала и технологического процесса. Не рекомендуется автоматически увеличивать сварочный ток при недостаточной твёрдости: если проблема связана с чрезмерным разбавлением основным металлом, дополнительное тепловложение может ухудшить результат.
Для контроля твёрдости наплавленного слоя применяют различные методы измерения в зависимости от толщины покрытия, свойств материала и требований к проведению испытаний.
Шкалу HRC применяют в случаях, когда толщина и геометрия наплавленного слоя позволяют корректно провести испытание. При измерении необходимо учитывать влияние основного металла, толщину покрытия, состояние поверхности и требования соответствующей методики испытаний.
Если наплавленный слой имеет небольшую толщину, результаты измерения могут зависеть не только от свойств покрытия, но и от характеристик основного металла. В таких случаях измерение по шкале HRC не всегда позволяет достоверно определить твёрдость непосредственно наплавленного слоя.
Метод Виккерса с подходящей испытательной нагрузкой позволяет исследовать распределение твёрдости по поперечному сечению наплавленного материала. Для этого образец подготавливают в виде шлифа и выполняют измерения в заданных точках.
При необходимости отдельно исследуют наплавленный слой, границу сплавления и зону термического влияния. Выбор нагрузки, расположения отпечатков и порядка подготовки образца должен соответствовать толщине покрытия и применимой методике испытаний.
Значения HV и HRC нельзя считать полностью взаимозаменяемыми. Таблицы пересчёта имеют ограничения, поэтому при контроле качества важно указывать фактически использованный метод измерения.
1.Определить требования. Зафиксировать марку основного металла, тип порошка, требуемую твёрдость, толщину покрытия и критерии приёмки.
2.Подготовить поверхность или контрольный образец. Удалить загрязнения и подготовить измерительную поверхность в соответствии с выбранной методикой.
3.Проверить оборудование. Убедиться в исправности и корректной настройке измерительного прибора; при необходимости проверить калибровку системы подачи порошка.
4.Определить расположение измерений. Выбрать контрольные точки с учётом геометрии покрытия. Для исследования неоднородности может потребоваться измерение по нескольким участкам поперечного сечения.
5.Зафиксировать результаты. Записать значения твёрдости, метод испытания, состояние образца и условия измерения.
Количество контрольных точек и периодичность испытаний необходимо устанавливать на основании технической документации, применимых стандартов и квалифицированной технологии.
Одного показателя твёрдости недостаточно для полного анализа процесса. Чтобы сопоставлять результаты между образцами и производственными партиями, рекомендуется сохранять сведения о материале и условиях наплавки:
• марка и партия наплавочного порошка;
• материал и состояние поверхности основы;
• сварочный ток или мощность лазера;
• скорость перемещения горелки и скорость подачи порошка;
• расход защитного газа и другие значимые параметры оборудования;
• температура детали и межслойные интервалы;
• толщина наплавленного слоя;
• метод измерения твёрдости и расположение контрольных точек;
• результаты испытаний и сведения о последующей термообработке.
Такая документация помогает установить взаимосвязь между режимом процесса, состоянием покрытия и фактической твёрдостью. При повторении отклонений она позволяет определить, изменились ли свойства исходного материала, условия наплавки или методика контроля.
В промышленной наплавке воспроизводимость результата зависит не только от источника питания, но и от стабильности подачи порошка, точности перемещения горелки и возможности повторять технологические режимы.
При подборе оборудования следует учитывать геометрию детали, характеристики порошка, требуемую толщину покрытия и необходимый уровень автоматизации. Ознакомьтесь с решениями Dolmu Welding:
• системы наплавки плазменной сваркой
• устройства подачи порошка для плазменной и лазерной наплавки
Рабочие режимы необходимо подтверждать пробной наплавкой и измерением твёрдости. Дополнительные рекомендации по настройке процесса приведены в статье «Режимы плазменной наплавки: выбор и настройка параметров».
Режимы плазменной наплавки: выбор и настройка параметров
От чего зависит твёрдость после наплавки?
От состава порошка, разбавления основным металлом, тепловложения, скорости перемещения, подачи материала, охлаждения и последующей термообработки.
Почему твёрдость наплавленного слоя может быть ниже ожидаемой?
Возможные причины включают неправильный выбор сплава, чрезмерное разбавление основы, нестабильную подачу порошка, несоответствующий температурный режим и ошибки измерения.
Какой метод лучше использовать для контроля: HRC или HV?
Выбор зависит от толщины покрытия, геометрии образца и требований к испытаниям. HV может быть предпочтительнее для исследования тонких слоёв и распределения твёрдости по сечению.
Достаточно ли измерить твёрдость в одной точке?
Не всегда. Одно измерение не позволяет оценить неоднородность слоя. Количество и расположение контрольных точек определяют по задаче и требованиям к приёмке.
Гарантирует ли высокая твёрдость повышенную износостойкость?
Нет. Необходимо учитывать структуру материала, вязкость, наличие дефектов, рабочую температуру и механизм износа.
Стабильная твёрдость после наплавки обеспечивается сочетанием правильно подобранного материала, контролируемого технологического процесса и корректно выбранных методов испытаний. Если значения HRC или HV выходят за установленные пределы, необходимо сначала выявить причину отклонения и только после этого корректировать параметры процесса.
Такой подход позволяет снизить риск возникновения дефектов, повысить стабильность и повторяемость результатов наплавки, а также обеспечить соответствие восстановленного покрытия установленным техническим требованиям.
| Нужна помощь с подбором оборудования для наплавки?
Обсудите свою технологическую задачу со специалистами Dolmu Welding и подберите решение с учётом материала детали, геометрии и требований к наплавленному слою. Перейти на официальный сайт Dolmu Welding |