2026-09-15
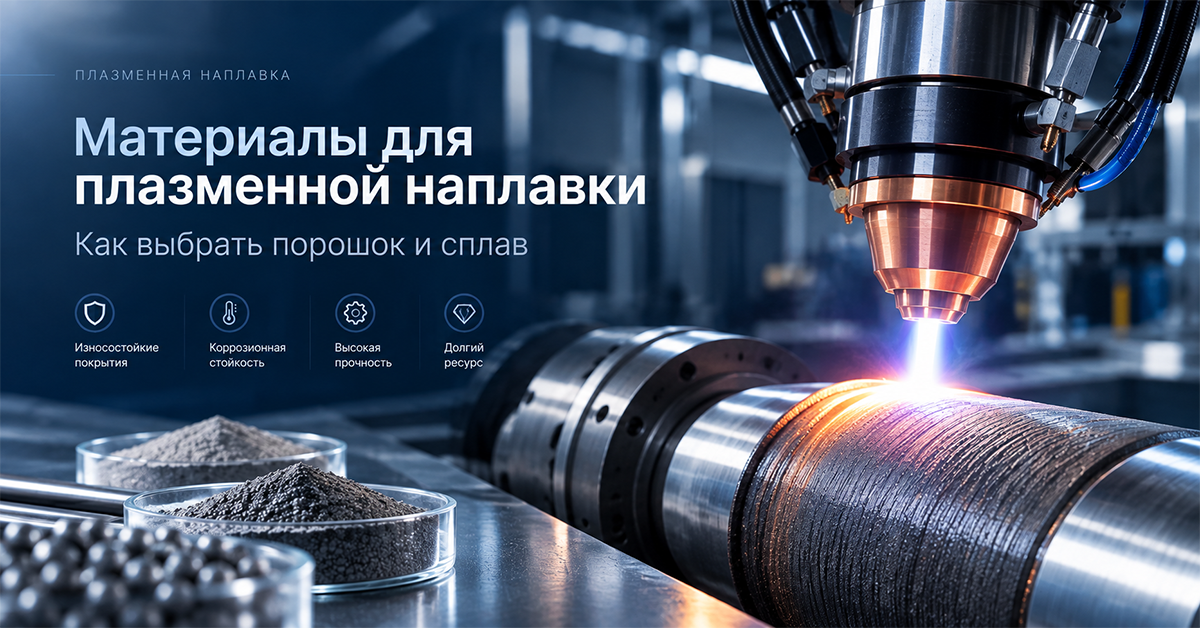
Материалы для плазменной наплавки выбирают не только по твёрдости. На результат влияют химический состав сплава, гранулометрический состав порошка, форма и текучесть частиц, материал основы, условия эксплуатации детали и совместимость с технологическим оборудованием.
Неправильно выбранный материал может привести к образованию трещин, отслаиванию покрытия, нестабильной твёрдости и преждевременному износу восстановленной поверхности. Поэтому один и тот же порошок не может одинаково хорошо подходить для штока гидроцилиндра, клапана, вала насоса или режущего инструмента.
В этой статье разберём, как выбрать материал для плазменной наплавки в зависимости от типа нагрузки, износа, температуры и рабочей среды, какие характеристики порошка необходимо учитывать и почему окончательный выбор желательно подтверждать пробной наплавкой.
Правильный подбор начинается с анализа условий работы детали. Сначала необходимо определить, какой механизм разрушения ограничивает её ресурс, а уже затем подбирать состав наплавочного материала.
Основные параметры выбора:
• материал и химический состав основы;
• рабочая температура;
• характер нагрузки;
• тип и интенсивность износа;
• контактная или рабочая среда;
• требуемая твёрдость;
• необходимая износостойкость;
• коррозионная стойкость;
• толщина наплавленного слоя;
• требования к геометрии поверхности;
• технологические характеристики порошка.
Именно сочетание этих факторов определяет, какой материал будет работать стабильно в конкретных условиях.
При выборе наплавочного материала многие в первую очередь сравнивают показатели твёрдости по Роквеллу. Однако одинаковая или близкая твёрдость не означает одинаковых эксплуатационных свойств.
При абразивном износе важную роль играет наличие твёрдых фаз и устойчивость поверхности к разрушению. При ударных нагрузках необходимо сохранять достаточную вязкость и сопротивление образованию трещин. При воздействии агрессивной среды на первый план выходит коррозионная стойкость.
Поэтому материал с более высокой твёрдостью не всегда является оптимальным решением.
Для различных задач используются железные, никелевые, кобальтовые и карбидосодержащие сплавы. Выбор конкретного состава зависит от материала детали и условий эксплуатации.
Ni-based материалы, включая NiCrBSi, применяются для формирования износостойких и коррозионностойких покрытий.
Такие сплавы могут использоваться для восстановления деталей, работающих в условиях трения, коррозии и повышенных температур. При этом свойства конкретного покрытия зависят от состава порошка, основного металла и параметров наплавки.
Fe-based материалы широко применяются для восстановления стальных деталей и формирования износостойких поверхностей.
Для них могут быть важны сочетание твёрдости, износостойкости, технологичности и совместимости с основным металлом.
При интенсивном абразивном износе применяются композиции с твёрдыми карбидными фазами, включая WC и Cr₃C₂.
Для таких материалов необходимо учитывать не только общую твёрдость покрытия, но и размер, распределение и характер карбидной фазы. Для отдельных задач компания применяет технологию плазменной наплавки крупнозернистого карбида вольфрама.
Для деталей, работающих при повышенных температурах или в химически активных средах, используются специализированные никелевые и кобальтовые сплавы.
В таких условиях необходимо учитывать не только исходные свойства материала, но и их стабильность при длительной эксплуатации.
Состав сплава определяет свойства покрытия, но технологические характеристики порошка напрямую влияют на стабильность процесса.
Одним из ключевых параметров является гранулометрический состав. Размер частиц и распределение материала по фракциям влияют на:
• стабильность подачи;
• плавление порошка;
• формирование наплавленного слоя;
• повторяемость технологического процесса;
• расход материала.
Порошок должен соответствовать конкретной системе подачи и технологическому режиму. Поэтому выбор материала необходимо рассматривать вместе с условиями его дозирования и транспортировки.
Форма частиц влияет на способность порошка равномерно перемещаться через систему подачи.
Сферические или близкие к сферическим частицы обычно характеризуются хорошей текучестью и стабильной подачей. Угловатые частицы и агломераты могут ухудшать перемещение материала, вызывать пульсации подачи и усложнять настройку процесса.
Именно поэтому для стабильной плазменной наплавки важен не только химический состав материала, но и система дозирования. Для подобных задач применяются устройства подачи порошка для плазменной и лазерной наплавки.
Влажность также может влиять на свойства и текучесть порошка. При неправильном хранении материал может хуже подаваться и создавать дополнительные технологические проблемы.
Поэтому необходимо соблюдать рекомендации производителя по:
• температуре хранения;
• влажности;
• герметичности упаковки;
• сроку хранения после вскрытия;
• подготовке порошка перед использованием.
Режим сушки или прокалки нельзя назначать одинаковым для всех сплавов. Он должен определяться характеристиками конкретного материала и технической документацией производителя.
Главный принцип заключается в том, что материал подбирается не по названию детали, а по реальному механизму её разрушения.
При воздействии абразивных частиц основными требованиями являются высокая износостойкость и способность поверхности сопротивляться разрушению.
В зависимости от условий применяются Fe-based и Ni-based сплавы, а также материалы с карбидными фазами.
При ударном воздействии недостаточно добиться максимальной твёрдости. Важно обеспечить баланс между твёрдостью и вязкостью покрытия.
Слишком хрупкий слой может разрушаться при повторяющихся ударах даже при высокой исходной твёрдости.
В агрессивной среде необходимо учитывать химическую стойкость материала и условия контакта с рабочей средой.
Особое значение имеют температура, состав среды и продолжительность воздействия.
При повышенных температурах необходимо учитывать стабильность структуры и механических свойств покрытия в течение всего рабочего цикла.
Для таких задач применяются специализированные жаростойкие сплавы, выбор которых зависит от конкретного диапазона температур.
На практике часто встречается сочетание абразивного, ударного, коррозионного и термического воздействия.
В этом случае выбор материала требует оценки всех факторов одновременно, поскольку максимизация одного свойства может ухудшать другое.
Показатель HRC не отражает всех характеристик материала. Кроме твёрдости необходимо учитывать химический состав, структуру, вязкость, износостойкость и коррозионную стойкость.
Самостоятельное смешивание материалов с разным химическим составом может изменить структуру покрытия, параметры плавления, уровень разбавления и склонность к образованию трещин.
Поэтому подобные смеси следует использовать только после технологической проверки.
Шток гидроцилиндра, седло клапана, вал насоса и режущий инструмент работают в совершенно разных условиях.
Поэтому использование одного универсального порошка для всех деталей редко позволяет получить оптимальный результат.
Даже правильно выбранный по каталогу материал желательно проверить на образце из материала, максимально близкого к реальной детали.
Пробная наплавка позволяет оценить:
• стабильность подачи порошка;
• устойчивость плазменной дуги;
• режим плавления;
• глубину проплавления;
• разбавление основного металла;
• толщину покрытия;
• микротвёрдость;
• структуру;
• наличие пор и трещин;
• качество сцепления с основой.
В результате подбирается не просто порошок, а рабочая комбинация:
материал + порошок + система подачи + горелка + источник питания + технологический режим.
Выбор оборудования напрямую связан с характеристиками используемого материала, поэтому рассматривать эти два аспекта по отдельности нецелесообразно. Разные типы порошков предъявляют различные требования к их подаче, плавлению и формированию качественного и стабильного наплавленного слоя.
При выборе системы необходимо учитывать:
• тип порошка и размер его фракции;
• необходимую скорость и стабильность подачи порошка;
• геометрию и конструктивные особенности детали;
• требуемую толщину наплавленного покрытия;
• необходимую производительность оборудования;
• диапазон регулирования рабочего тока;
• уровень и требования к автоматизации технологического процесса.
Таким образом, при реализации промышленного проекта оборудование и наплавочный материал целесообразно подбирать не раздельно, а как взаимосвязанные элементы единой технологической системы. Такой подход позволяет заранее учесть особенности процесса наплавки и обеспечить более стабильное получение требуемых характеристик покрытия.
Компания ООО «Шанхайская индустриальная компания Дуому» предлагает решения для плазменной сварки и наплавки, включая источники питания, плазменные горелки, системы подачи порошка и автоматизированное оборудование.
Для выбора подходящего решения необходимо учитывать материал основы, размеры детали, тип износа, рабочую температуру, условия эксплуатации и требуемую толщину покрытия.
Подробнее ознакомиться с оборудованием можно в разделе систем плазменной наплавки.
Перед выбором порошка желательно собрать следующую информацию:
• марку и состояние основного металла;
• размеры детали;
• рабочую температуру;
• рабочее давление;
• рабочую среду;
• основной механизм износа;
• характер и уровень нагрузки;
• требуемую толщину покрытия;
• необходимую твёрдость;
• требования к последующей механической обработке.
Чем точнее исходные данные, тем выше вероятность правильно подобрать материал и технологический режим уже на этапе пробной наплавки.
Материалы для плазменной наплавки необходимо выбирать с учётом не одного параметра, а всей совокупности условий эксплуатации и технологических требований.
Правильная последовательность выглядит следующим образом:
материал основы → условия эксплуатации → механизм износа → требования к покрытию → состав порошка → технологические характеристики порошка → оборудование → режим наплавки.
Такой подход позволяет снизить риск появления дефектов, повысить стабильность процесса и обеспечить требуемый срок службы восстановленной детали.
При выборе материалов для плазменной наплавки важно ориентироваться не только на цену порошка или его заявленную твёрдость, а на соответствие конкретной технологической задаче.
Необходимо учитывать материал основы, характер износа, рабочую температуру, нагрузку, условия эксплуатации и требуемые свойства покрытия.
Универсального порошка не существует. Конкретный материал выбирается с учётом условий эксплуатации детали и характеристик основного металла.
Нет. Помимо твёрдости, необходимо учитывать химический состав, структуру, вязкость, износостойкость и коррозионную стойкость материала.
В зависимости от условий и уровня нагрузки могут применяться износостойкие сплавы на основе Fe и Ni, а также карбидосодержащие материалы.
Форма частиц влияет на текучесть и стабильность подачи порошка, а следовательно, на повторяемость и стабильность процесса наплавки.
Оптимальный вариант — выполнить пробную наплавку и проверить геометрию покрытия, твёрдость, структуру, сцепление с основой и наличие возможных дефектов.