2026-09-22
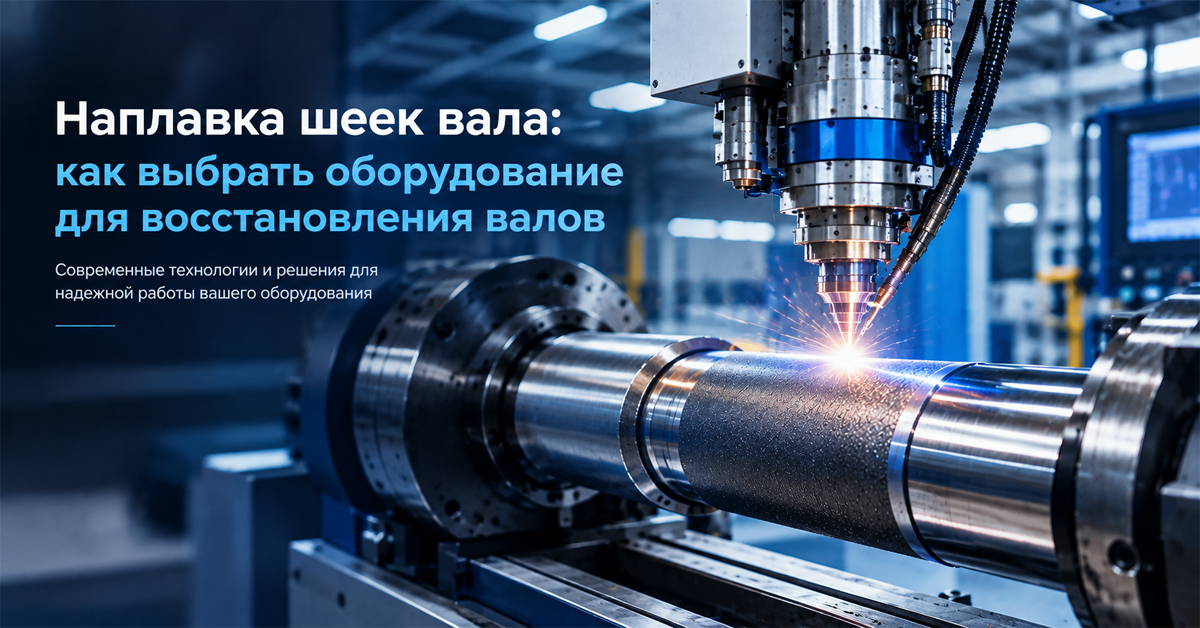
Наплавка шейки вала — это способ восстановления изношенной цилиндрической поверхности за счёт нанесения дополнительного металлического слоя с последующей механической обработкой до требуемого размера. Технология применяется для восстановления посадочных мест под подшипники, уплотнительных поверхностей, рабочих участков валов и других зон, где износ затрагивает преимущественно поверхностный слой, а основной металл детали сохраняет необходимую прочность.
Для предприятия задача заключается не просто в том, чтобы «добавить металл». Важно восстановить требуемый диаметр, соосность, допустимое биение и рабочие свойства поверхности. Поэтому оборудование для восстановления валов должно обеспечивать стабильное вращение детали, контролируемое перемещение наплавочной головки, равномерную подачу материала и стабильность технологического режима.
Если восстановление связано с конкретным производственным процессом, полезно заранее определить тип детали и условия её эксплуатации. На сайте Duomu представлены области применения наплавочного оборудования, включая решения для восстановления различных промышленных компонентов.
Даже подходящий сплав не гарантирует стабильный результат, если процесс не контролируется. Для шейки вала особенно чувствительны геометрия, тепловложение и повторяемость движения. При ручной работе сложнее удерживать одинаковое перекрытие валиков и одинаковую подачу материала по всей длине участка. В автоматизированной системе эти параметры задаются технологией и могут воспроизводиться от детали к детали.
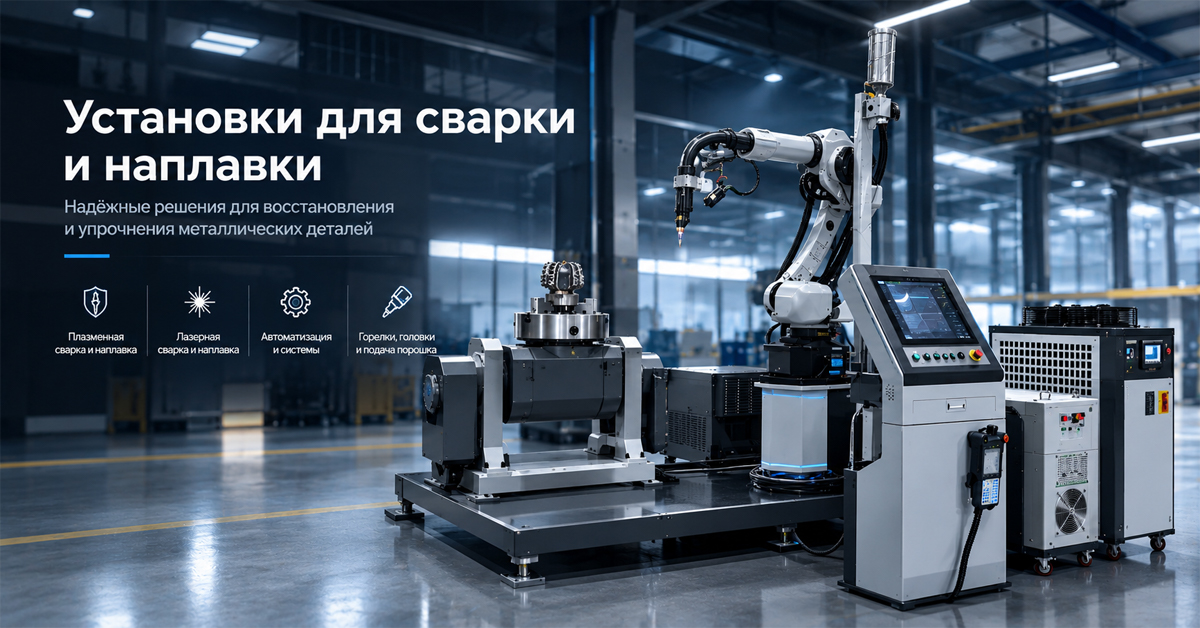
Поэтому при выборе оборудования стоит смотреть не только на источник энергии. Полноценная установка включает механизм вращения, систему перемещения, наплавочную головку, подачу порошка, управление, охлаждение и вспомогательную оснастку. Чем выше требования к размерной точности и повторяемости, тем важнее согласованность всех узлов.
Для предприятий, которые регулярно восстанавливают однотипные детали, автоматизация также позволяет превращать отдельную ремонтную операцию в повторяемый технологический цикл. Это особенно важно, когда у детали есть несколько посадочных мест или требуется обрабатывать серию одинаковых валов.
Универсального «лучшего станка» для любого вала нет. Конфигурация определяется диаметром и длиной детали, зоной ремонта, требуемой толщиной слоя, материалом основы, способом подачи порошка, дальнейшей механической обработкой и объёмом производства.
Для задач, где важны точное локальное нанесение материала и контроль теплового воздействия, можно рассматривать автоматизированные системы лазерной сварки и наплавки Duomu. Такая конфигурация подходит для организованного процесса восстановления цилиндрических поверхностей и может быть интегрирована в производственную линию с учётом требований конкретной детали.
Если предприятие планирует использовать существующий станок, отдельный интерес представляет оборудование для лазерной сварки и наплавки на станках, поскольку такой подход позволяет рассматривать наплавочную головку и систему лазерной обработки как часть уже имеющейся станочной инфраструктуры.
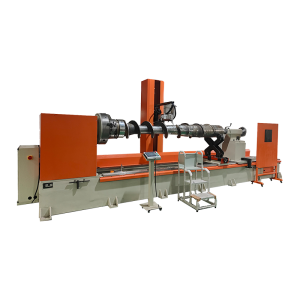
Для задач, связанных с наплавкой винтов и валов, на сайте Duomu представлена автоматическая система DLG-LC501. Производитель указывает PLC-управление, сервопривод, автоматизацию процесса и возможность адаптации оборудования под разные размеры и технические требования.
Для шейки вала ключевой вопрос при подборе такой системы – не название модели само по себе, а соответствие кинематики и оснастки размерам детали, длине наплавляемой зоны, массе заготовки и требуемой последовательности обработки.
Когда требуется плазменная порошковая наплавка, можно рассматривать системы PTA-наплавки Duomu. Компания выпускает оборудование для автоматизации плазменной наплавки, а выбор конкретной конфигурации зависит от геометрии детали и технологического режима.
Для более широкого выбора источников и оборудования доступен раздел плазменной сварки и наплавки, где представлены различные решения и компоненты.
| Что проверять | Почему важно для шейки вала | Что запросить у поставщика |
| Диапазон размеров детали | Определяет совместимость с опорами и механизмом вращения | Минимальный/максимальный диаметр, длина, масса, тип крепления |
| Система вращения | Влияет на равномерность наплавленного слоя и геометрию | Диапазон оборотов, привод, способ синхронизации |
| Перемещение головки | Определяет точность и повторяемость проходов | Ход, скорость, точность позиционирования, ось/оси |
| Подача порошка | Влияет на стабильность формирования слоя | Тип питателя, рабочий диапазон, совместимые фракции |
| Управление | Позволяет воспроизводить технологический цикл | PLC/ЧПУ, хранение программ, интерфейс оператора |
| Оснастка и адаптация | Позволяет работать с реальными геометриями деталей | Чертёж, фото, 3D-модель, требования к индивидуальной комплектации |
При лазерной и плазменной наплавке материал нельзя выбирать отдельно от оборудования. На стабильность процесса влияют состав сплава, размер частиц, текучесть порошка, способ дозирования и параметры плавления. Поэтому проектирование системы лучше вести как единую связку: основной металл + наплавочный порошок + горелка или лазерная головка + питатель + источник энергии + кинематика.
Подробно о выборе порошка, его гранулометрии, текучести и совместимости можно прочитать в материале «Материалы для плазменной наплавки: как выбрать порошок и сплав».
Для автоматизированной подачи материала используется устройство подачи порошка для плазменной и лазерной наплавки. Его характеристики необходимо согласовать с применяемым порошком и режимом процесса.
Одинаковое требование действует и для параметров PTA. Ток, скорость перемещения, подача порошка, газ и расстояние до поверхности связаны между собой. Поэтому режим должен подбираться по конкретной детали и материалу, а не переноситься на другой вал без проверки.
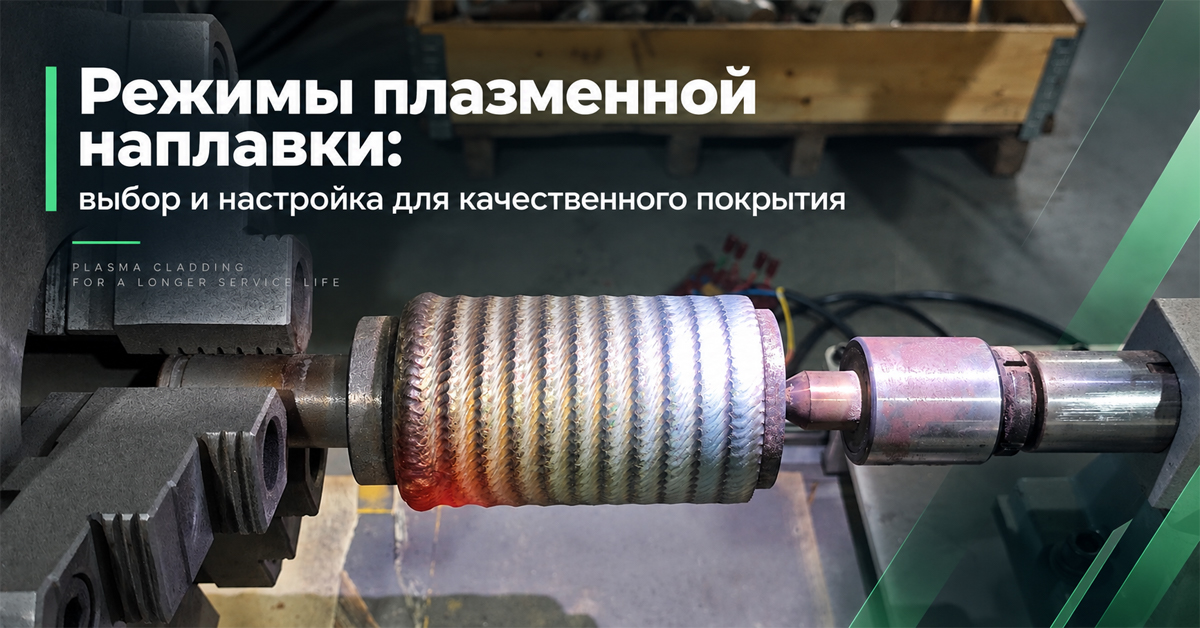
Практические принципы подбора режима собраны в материале «Режимы плазменной наплавки: выбор и настройка параметров».
Выбор технологии целесообразно начинать с требований к детали, а уже затем определять конфигурацию оборудования. Для локального ремонта с жёсткими требованиями к геометрии поверхности большое значение имеют точный контроль зоны нанесения и минимизация избыточного теплового воздействия. Для задач, при которых требуется производительное формирование более толстого износостойкого слоя, может быть целесообразна плазменная порошковая наплавка.
При этом не существует универсальной границы по толщине слоя или диаметру вала, которая автоматически определяет выбор одной из технологий. Решение зависит от типа сплава, состояния основы, характера и степени износа, допустимых отклонений, площади восстановления, требований к последующей обработке и объёма производства.
Именно поэтому корректнее сравнивать не отдельные показатели в каталогах, а полный технологический маршрут восстановления детали: подготовка поверхности → наплавка → контроль теплового воздействия → механическая обработка → контроль размеров → окончательная приёмка.
Для шейки вала визуально ровная поверхность не означает, что деталь восстановлена правильно. После наплавки необходимо подтвердить, что восстановленный участок можно довести до проектного размера и сохранить взаимное положение всех критических поверхностей.
• Диаметр и овальность восстановленного участка.
• Цилиндричность и соосность относительно базовых поверхностей.
• Радиальное биение и соответствие чертежному допуску.
• Твёрдость и другие заданные свойства поверхностного слоя.
• Отсутствие недопустимых дефектов после наплавки и механической обработки.
• Шероховатость после окончательной обработки, если она задана проектом.
Для серийной работы особенно ценна повторяемость. Если каждая деталь требует индивидуальной ручной подстройки, фактическая себестоимость и время цикла быстро растут. Автоматизация позволяет связать кинематику, подачу порошка и технологические параметры в единую программу.
Цена самой наплавки – только одна часть расчёта. Для промышленного предприятия сравнивать восстановление с изготовлением нового вала нужно по полной стоимости проекта.
• Стоимость новой детали и её изготовления.
• Срок поставки и влияние этого срока на простой оборудования.
• Стоимость подготовки поверхности и последующей механообработки.
• Расход порошка, газа, электроэнергии и вспомогательных материалов.
• Стоимость контроля и испытаний.
• Ожидаемая частота последующих восстановлений.
Для предприятия, которое регулярно ремонтирует однотипные валы, экономический эффект оборудования может формироваться за счёт сокращения ручных операций, более стабильного цикла и возможности стандартизировать технологию. При этом реальные цифры должны рассчитываться по конкретной детали и производственной программе, а не по универсальному проценту экономии.
Чтобы поставщик мог подобрать систему без лишних итераций, в запрос стоит включить максимум исходных данных. Минимальный набор выглядит так:
• Чертёж вала или исходные размеры: диаметр, длина, масса, посадочные места.
• Материал основы и сведения о термообработке, если они известны.
• Текущий размер и глубина износа каждой повреждённой зоны.
• Длина наплавляемого участка и количество участков на одной детали.
• Требуемый конечный размер, допуск по диаметру, биение и соосность.
• Рабочие условия: нагрузка, скорость вращения, температура, смазка и рабочая среда.
• Предпочтительная технология и наплавочный материал, если они уже определены.
• Планируемое количество деталей в месяц или год.
Полезно также приложить фотографии изношенной зоны и, по возможности, сведения о причине отказа. Если повреждение связано не только с износом поверхности, а с деформацией или нарушением целостности основы, простой выбор наплавочного оборудования может быть недостаточен – сначала потребуется инженерная оценка детали.
Shanghai Duomu Industry специализируется на оборудовании для плазменной сварки и наплавки, лазерной сварки и наплавки, а также на автоматизации технологических процессов. На сайте компании представлены решения для валов, винтов, цилиндрических и других промышленных деталей.
Подробнее о профиле и производственных возможностях компании можно узнать на странице «О компании Shanghai Duomu».
Для оборудования Duomu заявлены 12-месячная гарантия и пожизненная техническая поддержка. Компания также указывает возможность нестандартной разработки и адаптации оборудования под требования заказчика. Для проекта по восстановлению вала это важно, потому что ключевые параметры часто определяются не типовым изделием, а геометрией конкретной детали и организацией производства.
Для технического подбора и запроса конфигурации можно использовать страницу контактов Duomu, приложив чертёж, фотографии и основные параметры детали.
Да, если повреждение ограничено поверхностным или приповерхностным слоем и оставшаяся часть детали сохраняет требуемую конструкционную прочность. После наплавки участок обрабатывается до проектного размера, а возможность восстановления оценивается по состоянию конкретной детали.
Универсального ответа нет. При выборе учитывают геометрию, объём восстановления, требования к допускам, материал основы, свойства покрытия, производительность и допустимое тепловое воздействие.
Для автоматизированного процесса нужна система, которая обеспечивает вращение детали, перемещение наплавочной головки, дозированную подачу материала и программное управление параметрами. Конфигурация определяется размерами и массой детали.
В некоторых проектах лазерную систему можно интегрировать со станочным оборудованием. Возможность зависит от кинематики, габаритов, точности базирования и требований безопасности конкретного станка.
Материал выбирают по материалу основы, механизму износа, нагрузке, температуре, рабочей среде, требуемой твёрдости и требованиям к механической обработке. Порошок следует оценивать вместе с системой подачи и режимом наплавки.
Понадобятся чертёж или размеры вала, материал основы, диаметр и длина, зона и глубина износа, конечные допуски, требования к поверхности, производительность и рабочие условия.
Когда основа детали имеет критические трещины или деформации, восстановление не позволяет обеспечить необходимые допуски, либо суммарные технические и экономические затраты превышают целесообразность замены детали.
Наплавка шеек вала – это не только операция нанесения металла. Для промышленного ремонта это полный технологический процесс, в котором результат определяется состоянием основы, выбором наплавочного материала, кинематикой оборудования, стабильностью подачи порошка, тепловым контролем и точностью последующей обработки.
Поэтому при выборе оборудования для восстановления валов стоит начинать не с максимальной мощности и не с цены отдельной установки, а с параметров детали. Чем точнее описаны размеры, материал, зона износа и требования к готовой шейке, тем проще выбрать конфигурацию и подтвердить её технологическими испытаниями.
Duomu предлагает автоматизированные решения для лазерной и плазменной наплавки, включая системы для обработки валов и цилиндрических деталей. Для технического предложения достаточно передать исходные данные детали и требования к результату, после чего конфигурацию оборудования можно рассматривать уже в привязке к реальному производственному циклу.
Нужно подобрать оборудование для наплавки шейки вала?
Отправьте чертёж, размеры изношенной зоны, материал вала, требования по допускам и предполагаемый объём работ. Эти данные позволяют предметно оценить конфигурацию лазерной или PTA-системы и необходимые компоненты.